作者
45
阅读量
热变形:高精度加工的"隐形杀手"
在精密加工领域,有一个被广泛引用的数据:精密机床的加工误差中,40%-70%来源于热变形。对于数控转台而言,热变形的影响尤为显著——转台内部集成了电机、轴承、传动机构等多个发热源,在连续运转过程中产生的热量会引起不均匀的热膨胀,导致回转中心偏移、轴线倾斜、定位精度漂移等一系列问题,最终反映为加工零件的尺寸误差和形位误差。
当加工精度要求达到±5μm甚至±1μm级别时,热变形已经成为制约精度提升的首要瓶颈。因此,数控转台的热变形控制技术,是每一位从事高精度加工的技术人员必须掌握的必修课。本文将从热变形的产生机理、影响因素、控制技术三个维度,系统解析这一关键技术。
热变形的产生机理与影响分析
1、转台的主要发热源
数控转台在运转过程中,主要有以下几个发热源:
1)电机发热:伺服电机或力矩电机在运行时,铜损(I²R)和铁损(磁滞损耗+涡流损耗)会产生热量。电机是转台最大的发热源,通常占总发热量的50%-70%。对于DD直驱转台,电机直接安装在转台内部,热量直接传导到转台体和轴承,影响最为直接。
2)轴承发热:轴承在运转时,滚动体与滚道之间的摩擦、润滑剂的剪切摩擦都会产生热量。轴承的发热量与转速、预紧力、润滑状态密切相关。高速运转时,轴承发热可能成为主要热源。
3)传动机构发热:对于蜗轮蜗杆、齿轮、谐波、滚子凸轮等传动机构,啮合面之间的摩擦和滑动会产生热量。特别是在高速运转和重载情况下,传动机构的发热量显著增加。谐波减速器的柔轮在反复变形过程中也会产生滞后热。
4)外部热源:除了内部发热源,转台还受到外部热源的影响,包括环境温度变化、机床其他部件(主轴、丝杠)的热传导、切削液的温度等。这些外部热源会引起转台的不均匀热变形。
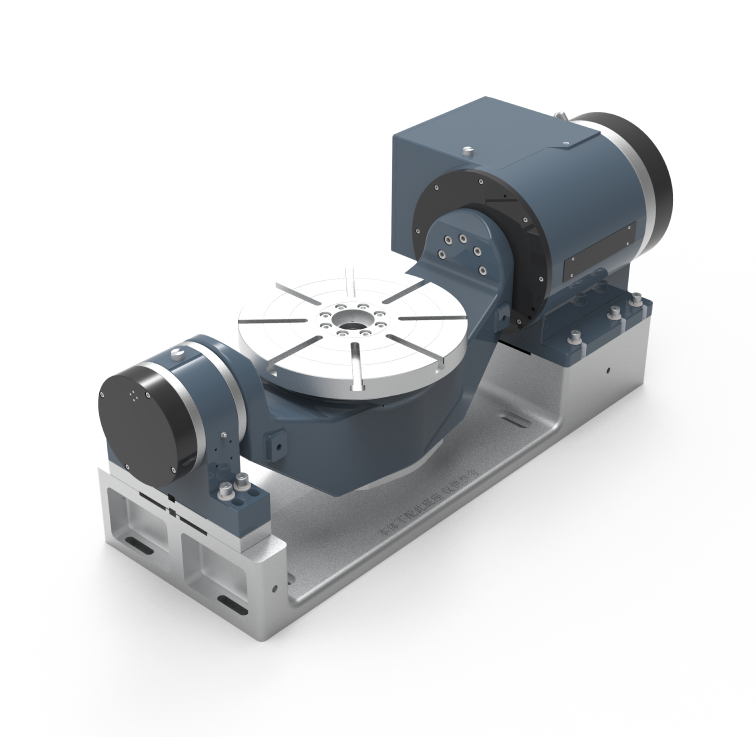
DD五轴转台
2、热变形对转台精度的影响
热变形对转台精度的影响是多方面的,主要包括:
1)回转中心偏移:转台体和底座的不均匀热膨胀,会导致回转中心在X、Y、Z三个方向上发生偏移。对于五轴转台,A轴和C轴的回转中心偏移会直接影响五轴联动的刀尖点精度。研究表明,转台温升10℃时,回转中心的偏移量可达5-20μm,具体取决于结构尺寸和材料热膨胀系数。
2)轴线倾斜:不均匀的热膨胀会导致旋转轴的轴线发生倾斜,即轴线与理想轴线之间产生角度偏差。轴线倾斜会引起转台的端面跳动和径向跳动增大,影响加工的形位精度。
3)定位精度漂移:热膨胀会导致传动机构的节圆直径变化(对于齿轮、凸轮传动)或光栅尺的栅距变化(对于全闭环转台),从而引起定位精度的漂移。对于半闭环转台,热变形还会导致传动间隙和预紧力的变化,进一步影响定位精度。
4)预紧力变化:轴承的预紧力对温度非常敏感。温度升高时,轴承内圈的热膨胀量大于外圈,导致预紧力增大,进一步加剧发热;温度降低时,预紧力减小,导致刚性下降和精度降低。这种"热-预紧力"的正反馈效应,是转台热不稳定的重要原因。
热变形的典型数据
为了量化热变形的影响,以下是一组典型的测试数据(基于250mm台面五轴转台,连续运转4小时):
|
转台类型 |
电机功率 |
温升 |
Z向中心偏移 |
定位精度漂移 |
|
蜗轮蜗杆转台 |
1.5 kW |
20-30℃ |
15-30 μm |
±10″~±20″ |
|
谐波转台 |
1.0 kW |
10-18℃ |
8-15 μm |
±5″~±10″ |
|
滚子凸轮转台 |
2.0 kW |
15-25℃ |
10-20 μm |
±5″~±15″ |
|
DD直驱转台(无冷却) |
3.0 kW |
25-40℃ |
20-40 μm |
±8″~±20″ |
|
DD直驱转台(液冷) |
3.0 kW |
8-15℃ |
5-10 μm |
±2″~±5″ |
从表中可以看出,热变形的影响非常显著,而有效的热管理技术(如液冷)可以将热变形降低50%-70%。
热变形控制技术一:材料选择与结构设计
低热膨胀材料的应用
控制热变形的最直接方法是使用低热膨胀系数的材料。常见材料的热膨胀系数如下:
|
材料 |
热膨胀系数(×10⁻⁶/℃) |
应用部位 |
|
铝合金 |
23 |
转台体(普通) |
|
铸铁 |
11-13 |
底座、转台体 |
|
钢 |
11-12 |
轴类、齿轮 |
|
花岗岩 |
6-8 |
超精密底座 |
|
矿物铸件 |
10-12 |
底座(高阻尼) |
|
殷钢(Invar) |
1-2 |
超精密关键件 |
|
陶瓷(SiC) |
2.5-4 |
超精密转台体 |
高端转台的底座通常采用铸铁或矿物铸件,热膨胀系数较低且阻尼特性好。超精密转台的关键结构件可能采用殷钢或碳化硅陶瓷,将热膨胀降到最低。但这些材料成本高、加工难度大,通常只用于对精度要求极高的场合。
热对称结构设计
热对称设计是通过结构布局使热量均匀分布、热变形对称化,从而减少热变形对精度的影响。核心思想是:即使存在热膨胀,只要膨胀是对称的,对回转中心和轴线的影响就可以最小化。
具体措施包括:将电机布置在转台的几何中心,使热量向四周对称传导;采用对称的筋板布局,使转台体的热膨胀均匀;将轴承布置在热对称位置,使轴承的热膨胀对预紧力的影响对称化;A轴和C轴的驱动元件对称布置,避免单侧发热引起的倾斜。
热隔离设计
热隔离设计是将发热源与精度敏感部件隔离开,减少热量的传导。具体措施包括:在电机与转台体之间设置隔热层或空气间隙;采用中空轴结构,减少电机热量向轴承的传导;将驱动器等电气元件安装在转台外部,避免电气发热影响机械精度。
热变形控制技术二:冷却系统
液冷技术
液冷是控制转台发热最有效的手段,特别适用于DD直驱转台和高速滚子凸轮转台。液冷系统通过在电机定子外周或转台体内部设置冷却水道,通入恒温冷却水,将电机和传动机构产生的热量及时带走。
液冷系统的关键技术参数包括:冷却流量(通常为3-10 L/min)、冷却水温度(通常为20-25℃,与环境温度接近)、温差控制(进出水温差通常控制在2-5℃)。冷却水温过低会导致结露,过高则冷却效果不足。
高端液冷系统还采用恒温控制,将冷却水温度控制在±0.5℃以内,避免冷却水温波动引起的热变形。部分系统还采用变流量控制,根据转台的负载和温度自动调节冷却流量,实现更精确的温度控制。
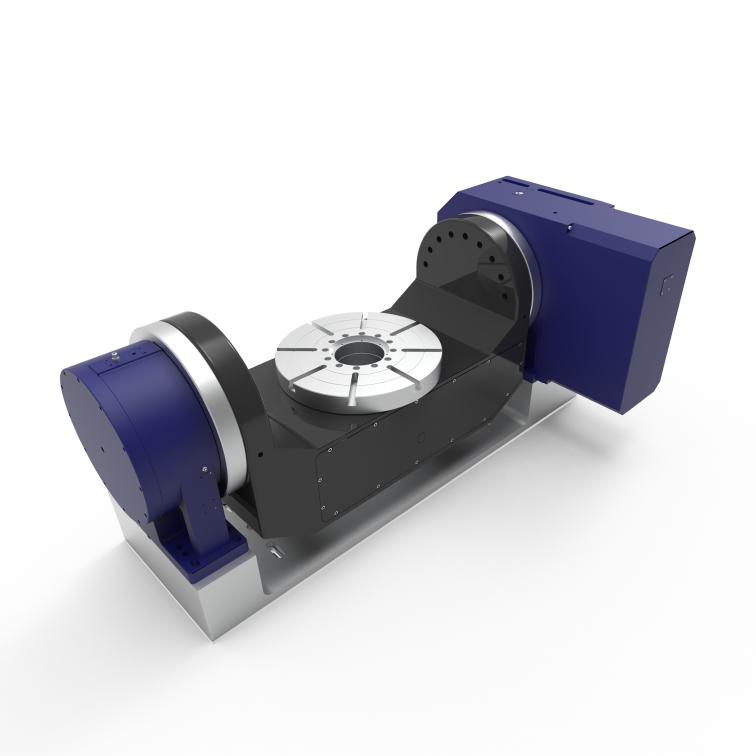
滚子凸轮五轴转台
强制风冷技术
对于发热量较小的转台(如中小型谐波转台),可以采用强制风冷。通过在转台内部设置风扇或外接压缩空气,将热空气排出,引入冷空气。风冷的冷却效果不如液冷,但结构简单、成本低、无泄漏风险。
油冷与润滑冷却
对于滚子凸轮和蜗轮蜗杆转台,润滑油不仅起到润滑作用,还可以带走摩擦热。采用循环润滑系统,将经过冷却的润滑油持续供给传动机构,可以同时实现润滑和冷却。高端循环润滑系统配备油冷却器和油温控制,将油温稳定在设定值。
热变形控制技术三:误差补偿
热误差补偿的基本原理
即使采用了材料优化、结构设计和冷却系统,转台仍然会存在残余热变形。热误差补偿(Thermal Error Compensation)是通过软件算法对残余热变形进行实时修正,是热变形控制的"最后一道防线"。
热误差补偿的基本原理是:在转台的关键部位(电机、轴承、转台体、底座、环境)布置温度传感器,实时采集温度数据;根据预先建立的温度-误差数学模型,计算当前温度场下的热变形量;将热变形量转化为位置补偿值,实时叠加到数控系统的位置指令中,实现热误差的实时补偿。
温度-误差建模方法
热误差补偿的核心是建立精确的温度-误差数学模型。常用的建模方法包括:
1、多元线性回归(MLR):假设热误差与各测点温度呈线性关系,通过实验数据拟合回归系数。模型形式为:E = a₀ + a₁T₁ + a₂T₂ + ... + aₙTₙ。MLR模型简单、计算量小,但对于非线性热变形的拟合精度有限。
2、人工神经网络(ANN):采用BP神经网络、RBF神经网络等,建立温度与误差之间的非线性映射关系。ANN模型拟合精度高,但需要大量训练数据,且存在过拟合风险。
3、有限元耦合模型:基于转台的有限元热-结构耦合分析,建立物理意义明确的热变形模型。这种模型精度高、泛化能力强,但计算量大,通常用于离线仿真和补偿模型的预标定。
4、混合模型:结合有限元分析的物理模型和实验数据的数据驱动模型,既保证物理合理性,又具有较高的拟合精度,是当前的研究热点。
热误差补偿的实施要点
热误差补偿的实施需要注意以下要点:一是温度传感器的布置要合理,能够覆盖主要发热源和精度敏感部位,通常需要5-15个测点;二是补偿模型的标定需要在不同工况(不同转速、不同负载、不同环境温度)下进行实验,获取足够的训练数据;三是补偿算法需要实时运行,计算延迟应控制在10ms以内;四是补偿模型需要定期验证和更新,因为转台的热特性会随着使用时间和磨损而变化。
实践表明,完善的热误差补偿可以将热变形引起的精度损失降低60%-80%,是高精度转台不可或缺的技术手段。
蓝蓝科技的热变形控制技术实践
蓝蓝科技作为国内数控转台专业厂家,在热变形控制技术方面进行了系统的研发和实践,形成了从结构设计到误差补偿的完整热管理方案。
1、在结构设计方面,蓝蓝科技的高端转台采用热对称结构设计,电机和传动机构布置在热对称位置,底座采用高强度铸铁并经过去应力退火和人工时效处理,减少材料内应力引起的变形。转台体与电机之间设置热隔离结构,减少电机热量向轴承和转台面的传导。
2、在冷却系统方面,蓝蓝科技的DD直驱转台标配液冷系统,冷却水道经过流场仿真优化,确保冷却均匀;配备恒温冷却机,水温控制精度±0.5℃。滚子凸轮转台采用循环润滑冷却系统,润滑油经过冷却和过滤,持续供给凸轮机构。高速谐波转台配备强制风冷,确保长时间高速运转的温度稳定。
3、在热误差补偿方面,蓝蓝科技的高端转台控制系统集成了热误差补偿功能,在电机、轴承、转台体、底座等关键部位布置温度传感器,采用多元线性回归与神经网络相结合的混合模型,实时补偿热变形。经过补偿后,转台连续运转8小时的热漂移可控制在±3″以内。
4、在出厂检测方面,蓝蓝科技的每台高端转台都要经过温升测试和热漂移测试,在额定转速下连续运转8小时,记录各部位温度变化和精度漂移曲线,确保热稳定性指标达标。
热变形控制是高精度数控转台的核心技术之一,需要材料、结构、冷却、补偿等多学科技术的协同。随着加工精度要求的不断提升,热变形控制技术还将持续发展,为高端制造提供更稳定的精度保障。
如果您在高精度加工中遇到热变形引起的精度问题,或者需要评估转台的热稳定性和热误差补偿方案,欢迎联系蓝蓝科技深圳运营中心进行技术交流。我们的研发团队可以为您提供热变形分析、冷却系统设计、热误差补偿建模等技术支持。
24小时热线:19956148402
数控转台采购平台:www.5axisnc.com