微信小程序
五轴联动加工的最终精度是机床本体、数控转台、数控系统、刀具装夹、加工工艺、环境条件六大类因素共同作用的结果。数控转台虽是核心旋转运动部件,但只关注转台精度远远不够 —— 任何一个环节的短板,都会通过多轴联动的误差耦合被放大,最终拉低整体加工精度。只有系统性管控各环节误差,才能稳定实现高精度五轴加工。
一、六大影响因素全解析
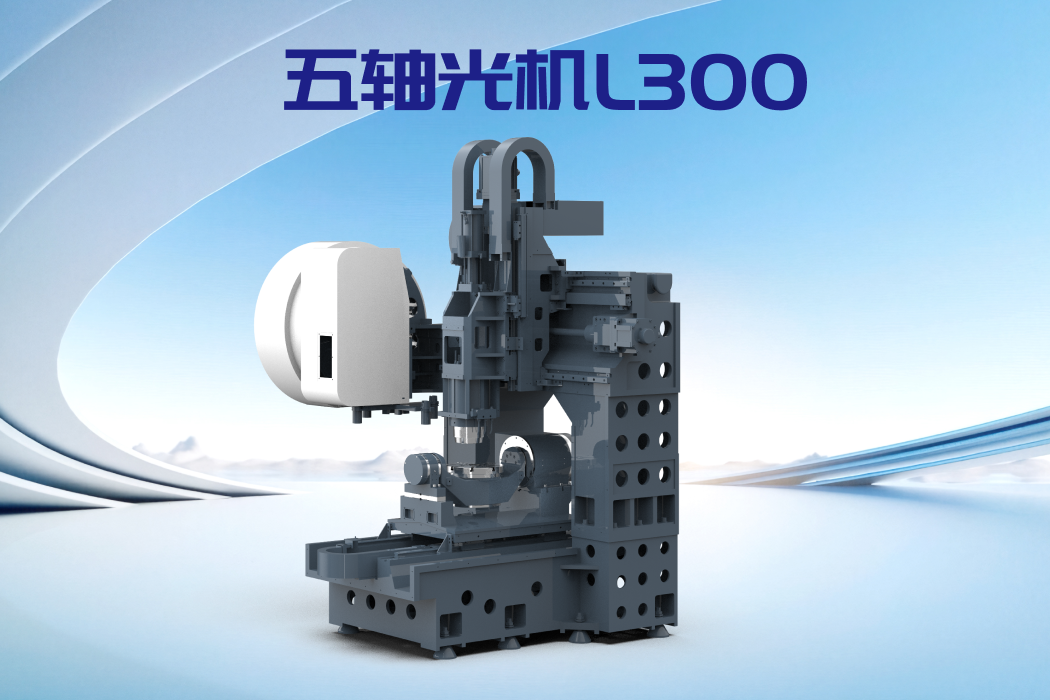
五轴光机
1. 机床本体:精度的基础载体
机床本体的几何精度和结构刚性是五轴加工的基础。直线轴的定位误差、导轨直线度、各轴垂直度、工作台平面度等几何误差,会在五轴联动时通过运动耦合被放大;机身和主轴的刚性不足,则会在切削力作用下产生弹性变形,造成刀具轨迹偏差。长期使用后的磨损与精度衰减,还会进一步加剧误差积累。

数控转台
2. 数控转台:联动的核心误差源
作为五轴中两个旋转轴的载体,转台对精度的影响最直接也最关键。核心影响点包括:
分度精度与重复定位精度:旋转轴的角度定位误差直接改变刀具与工件的相对姿态,造成曲面法向偏差
传动背隙:齿轮、蜗杆等传动副的间隙会导致反向运动时的滞后误差,影响 RTCP 补偿精度
结构刚性:转台承载工件后变形,会改变旋转中心位置,造成联动轨迹偏移
热变形:连续运转中传动副和电机发热,导致转台中心偏移和角度漂移,占总误差的 50%-70%
3. 数控系统与 RTCP:精度的控制中枢
RTCP(旋转刀具中心点)是五轴联动的核心功能,其补偿精度直接决定曲面加工质量。标定误差超过 0.01mm 即可导致微米级轮廓误差;插补算法、伺服响应速度、系统与驱动的适配程度,也都会影响联动轨迹的平滑度和准确度。此外,后处理器配置错误、刀轴矢量丢失,还可能造成过切、欠切甚至撞机。
4. 刀具与装夹系统:容易被忽视的误差项
刀具长度测量误差、刀柄径向跳动、刀具磨损,都会直接反映到加工表面;五轴加工常需加长刀具避让,悬伸越长刚性越差,切削变形越大。夹具的刚性与定位精度同样关键 —— 倾斜加工时切削力产生的力矩更大,夹具变形或打滑会造成工件整体偏移。
5. 加工工艺:参数策略决定最终表现
切削参数过大导致颤振和变形,走刀路径不合理造成接刀痕,粗加工后应力释放导致精加工变形,装夹次数过多带来基准传递误差…… 这些工艺层面的问题,即便机床和转台精度再高也无法弥补。尤其复杂曲面加工,刀具姿态优化、切削负载均衡、余量均匀分配都至关重要。
6. 环境条件:隐性的精度杀手
环境温度波动 ±1℃可导致 100mm 长度产生 0.01mm 的热变形;车间地面振动、地基刚度不足会引发加工颤振;空气中的粉尘、冷却液的侵蚀还会加速精密部件磨损。高精度五轴加工通常要求恒温车间和隔振地基,就是为了消除这些隐性影响。
二、各因素影响权重参考
|
影响因素 |
权重占比 |
可控程度 |
关键控制点 |
|
机床本体几何精度 |
20%-25% |
中 |
出厂校准、定期补偿 |
|
数控转台精度与稳定性 |
30%-40% |
高 |
传动背隙、刚性、热变形 |
|
数控系统与 RTCP 标定 |
15%-20% |
高 |
旋转中心标定、插补精度 |
|
刀具与装夹系统 |
10%-15% |
高 |
刀长测量、刀柄精度、夹具刚性 |
|
加工工艺策略 |
10%-15% |
高 |
切削参数、走刀路径、应力控制 |
|
环境与地基条件 |
5%-10% |
中 |
温度控制、隔振处理 |
三、转台精度控制:从源头降低联动误差
虽然影响因素众多,但数控转台作为五轴联动的核心运动部件,其精度稳定性是控制整体误差的关键抓手。选择一台设计合理、品质可靠的转台,能从源头上减少 30%-40% 的联动误差。
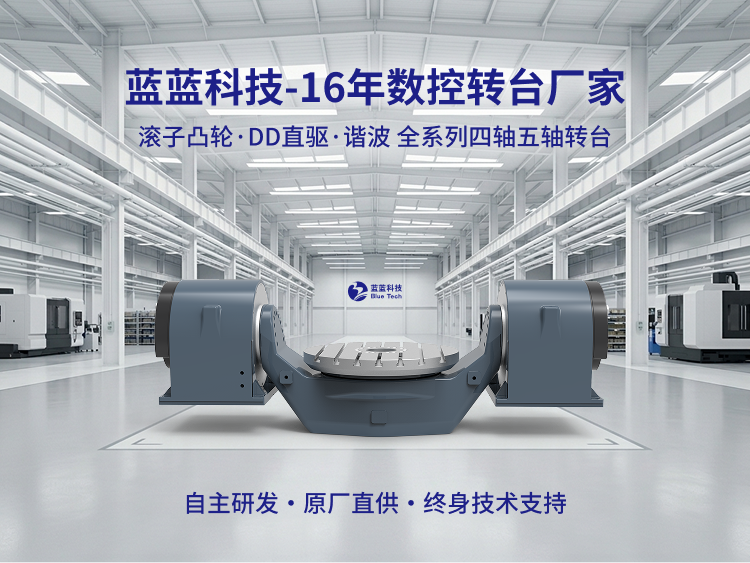
蓝蓝科技作为国内同时掌握滚子凸轮、谐波、DD 直驱三大技术路线的转台专业厂家,针对五轴联动精度痛点做了系统性优化:滚子凸轮五轴转台采用共轭零背隙传动,刚性强、寿命长,适合重切削场景;谐波五轴转台体积小、定位精,适配小型精密加工;DD 直驱五轴转台取消中间传动环节,响应快、分度准,配合全闭环光栅尺反馈,重复定位精度可达 2″~4″,是高精度复杂曲面加工的理想选择。全系列产品出厂前均经过 72 小时跑合测试与激光干涉仪校准,确保转台精度稳定可靠。
四、提升五轴加工精度的综合建议
1. 选型阶段:根据加工精度要求匹配对应等级的机床与转台,不盲目追高也不将就
2.安装阶段:做好 RTCP 旋转中心精确标定,完成几何误差补偿,校准刀具参数
3.加工阶段:优化工艺路径,均衡切削负载,控制温升,减少应力变形
4. 维护阶段:定期检测精度、补偿磨损、润滑保养,保持设备精度状态
想评估你的五轴加工精度瓶颈,或需要适配高精度五轴转台方案,欢迎联系蓝蓝科技技术团队,免费提供精度分析与转台选型建议。
24小时热线:19956148402
数控转台采购平台:www.5axisnc.com