微信小程序
复杂曲面是现代制造业中常见的零件特征,广泛存在于航空航天叶片、整体叶轮、精密模具型腔、人工关节、光学元件、汽车覆盖件等产品中,其形状复杂、曲率变化大、加工难度高。
传统的三轴加工中心在加工复杂曲面时面临诸多局限:只能使用球头刀进行点铣,加工效率低;刀具姿态固定,无法以最佳切削角度接近曲面,表面质量差;对于深腔和倒扣面,三轴加工无法完成或需要多次装夹;球头刀的切削速度随曲率变化,表面粗糙度不均匀。
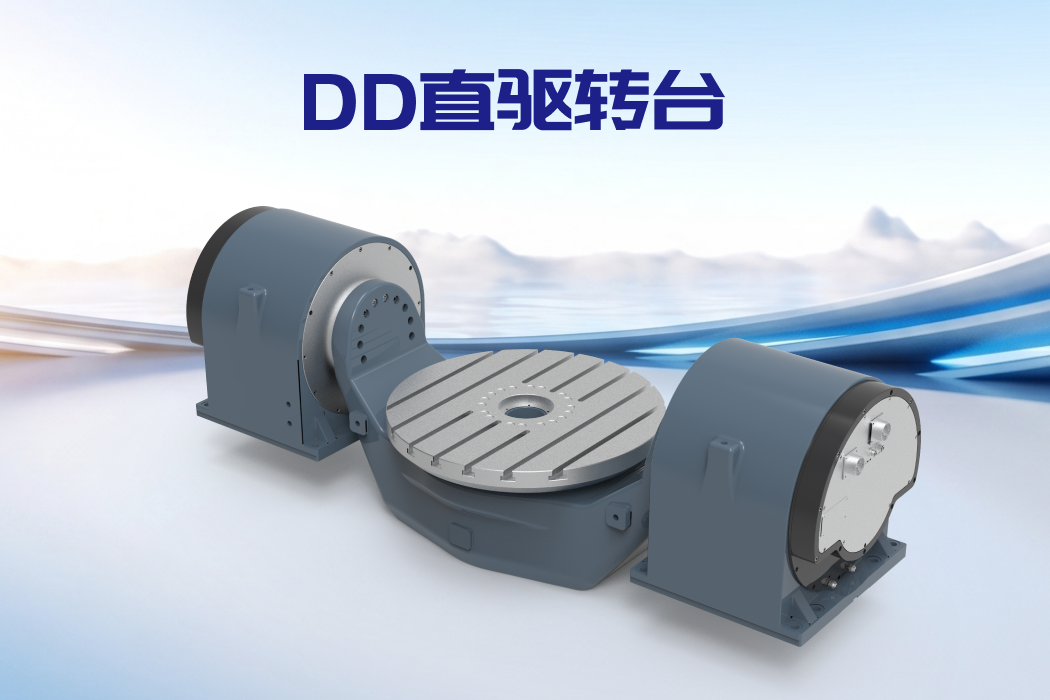
五轴转台的出现,为复杂曲面加工提供了革命性的解决方案。通过A轴和C轴的联动,刀具可以以任意姿态接近工件,实现了复杂曲面的高效高精度加工。本文将详细解析五轴转台在复杂曲面加工中的技术优势和典型应用。
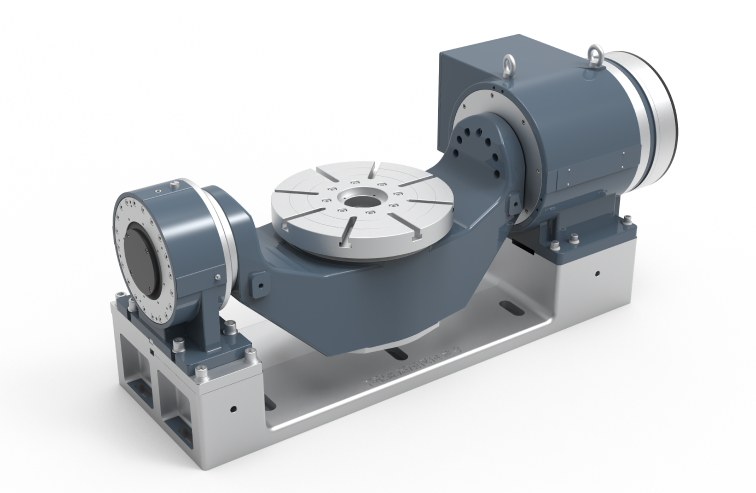
蓝蓝科技五轴转台
技术优势一:刀具姿态优化,加工效率提升3-5倍
三轴加工复杂曲面只能使用球头刀,球头刀的切削是点接触,实际切削线速度在球头顶端为零,切削效率低,刀具磨损快。五轴联动加工可以通过旋转工件,使刀具(通常是平底刀或圆鼻刀)以侧铣或线铣方式加工曲面,刀具与工件的接触是线接触,切削效率大幅提升。
实际加工数据表明,对于相同的复杂曲面,五轴联动侧铣的加工效率是三轴球头刀点铣的3-5倍。以精密模具型腔加工为例,三轴加工需要20小时,五轴联动加工仅需4-7小时。同时,平底刀的价格远低于同精度的球头刀,刀具成本也显著降低。
刀具姿态优化还可以避免球头刀顶端零切削速度的问题,使整个切削刃都处于有效切削状态,刀具磨损更均匀,刀具寿命延长2-3倍。
技术优势二:表面质量显著提升,减少手工抛光
复杂曲面的表面质量是加工的关键指标。三轴球头刀点铣的表面会留下明显的刀痕波纹,表面粗糙度通常在Ra1.6-3.2,需要大量的手工抛光才能达到要求。手工抛光不仅效率低(一个复杂模具可能需要数天抛光),而且容易破坏曲面精度,依赖工人的技术水平。
五轴联动加工通过优化刀具姿态,使刀具始终以最佳切削角度加工曲面,切削纹路均匀,表面粗糙度可以达到Ra0.4-0.8,部分高精度加工可以达到Ra0.2以下。表面质量的提升意味着手工抛光工作量减少60%-80%,模具交付周期大幅缩短。
技术优势三:一次装夹完成全部加工,保证形位精度
复杂曲面零件通常包含多个方向的特征,如航空发动机叶片不仅有叶身曲面,还有叶根榫头、阻尼台等特征;精密模具不仅有型腔曲面,还有分型面、滑块槽、顶针孔等。三轴加工需要多次装夹才能完成全部特征,每次装夹都会引入定位误差,累积起来可能导致形位精度超差。
五轴转台通过A轴和C轴的联动,一次装夹即可完成零件所有方向特征的加工,避免了多次装夹的累积误差。各特征之间的位置精度由转台的分度精度保证,形位精度合格率从三轴的80%-85%提升到98%以上。
一次装夹还减少了装夹辅助时间,提高了加工效率。对于薄壁零件,多次装夹容易引起变形,一次装夹加工可以有效减少装夹变形。
技术优势四:可加工三轴无法加工的特征
五轴转台可以加工三轴无法完成的复杂特征:
深腔窄槽:通过倾斜工件,使用较短的刀具加工深腔,避免细长刀具的刚性问题。手机中框模具的深腔、连接器模具的窄槽,都是五轴加工的典型应用。
倒扣面:通过旋转工件,刀具可以从侧面加工倒扣面,无需拆电极进行电火花加工,提高效率。
空间斜孔:五轴联动钻削可以加工任意方向的空间斜孔,无需专用夹具。发动机缸体的润滑油孔、航空结构件的安装孔,都可以通过五轴联动钻削完成。
叶轮叶片通道:整体叶轮的叶片通道狭窄且弯曲,三轴无法进入,五轴联动是唯一的加工方式。
RTCP功能:五轴联动的必备功能
RTCP(Rotated Tool Center Point,旋转刀具中心点)是五轴联动加工的必备功能。在五轴联动中,当旋转轴运动时,刀具中心点会因为旋转中心偏移而产生位置变化。如果不进行补偿,刀具中心点会偏离编程轨迹,导致加工误差。
RTCP功能通过实时计算旋转中心偏移,自动补偿刀具中心点的位置变化,使刀具中心点始终在编程轨迹上。RTCP功能使得五轴编程更加简单,编程人员只需要考虑刀具中心点的轨迹,不需要考虑旋转轴运动带来的位置变化。
蓝蓝科技的复杂曲面加工解决方案
蓝蓝科技为复杂曲面加工提供全系列五轴转台产品:DD直驱五轴转台重复定位精度±2″~±4″,适合航空叶片、整体叶轮、人工关节等高精度复杂曲面加工.蓝蓝科技五轴转台标配RTCP功能,出厂前进行精确的RTCP参数标定和球杆仪测试,确保五轴联动精度。如果您有复杂曲面零件的加工需求,立即联系蓝蓝科技,获取五轴转台资料。
24小时热线:19956148402
数控转台采购平台:www.5axisnc.com