作者
54
阅读量
RTCP:五轴加工的"自动导航系统"
如果你问一个五轴加工工程师:"五轴转台最重要的功能是什么?"十有八九会得到同一个答案:RTCP。RTCP是Rotational Tool Center Point的缩写,中文通常翻译为"旋转刀具中心点"功能,在不同数控系统中有不同的名称——发那科叫TCPM(Tool Center Point Management),三菱叫G82,西门子叫TRAORI,海德汉叫M128。虽然名字不同,但核心功能是一样的:让五轴联动加工变得简单、精准、高效。
打个比方,没有RTCP的五轴加工,就像你拿着一把尺子去量一个不断旋转的物体,每次物体转一个角度,你都要重新计算尺子的位置;而有了RTCP,就像给尺子装了一个自动导航系统,不管物体怎么转,尺子的测量点始终对准你想要的位置。对于模具加工这种复杂曲面多、五轴联动频繁的场景,RTCP不是"锦上添花",而是"不可或缺"。
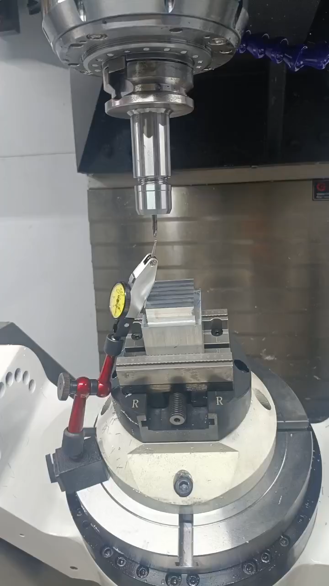
刀尖跟随
RTCP到底是什么?工作原理详解
要理解RTCP,首先要理解五轴加工的坐标变换问题。
在三轴加工中,刀具中心点的位置就是编程坐标,控制系统直接控制X/Y/Z轴移动到目标位置即可。但在五轴加工中,情况变得复杂:当转台旋转(A轴或C轴转动)时,工件上的加工点在机床坐标系中的位置会发生变化。如果编程时只考虑了工件坐标系中的刀具位置,而没有考虑转台旋转带来的坐标偏移,刀具就会切到错误的位置。
举个简单的例子:假设工件上有一个点,在工件坐标系中的坐标是(0, 0, 10),刀具要对准这个点。当C轴旋转90°后,这个点在机床坐标系中的坐标变成了(0, -10, 0)(假设回转中心在原点)。如果控制系统不做补偿,刀具仍然移动到(0, 0, 10),就会完全切偏。
在没有RTCP的时代,编程人员需要手动计算每次转台旋转后的坐标偏移,并把这些偏移写入加工程序。这不仅编程极其复杂,而且一旦转台的回转中心参数有变化(如重新安装、磨损调整),整个程序都需要重新计算和修改,工作量巨大。
RTCP功能就是为了解决这个问题而诞生的。开启RTCP后,控制系统会自动完成以下工作:
第一步:实时读取转台角度。控制系统通过伺服编码器实时获取A轴和C轴的当前角度。
第二步:计算坐标偏移。根据转台角度和回转中心参数(A轴回转中心到C轴回转中心的距离、刀具长度等),通过坐标变换矩阵,实时计算出刀具中心点在机床坐标系中的偏移量。
第三步:自动补偿轴运动。控制系统在控制X/Y/Z轴移动时,自动加上计算出的偏移量,使刀具中心点始终对准编程轨迹上的目标点。
简单来说,RTCP让编程人员可以在工件坐标系中直接编程,不需要考虑转台旋转带来的坐标变化,所有复杂的坐标变换都由控制系统自动完成。这就像用GPS导航,你只需要输入目的地,导航系统会自动规划路线,不需要你自己计算每一个路口该怎么转。
为什么模具加工必须要有RTCP?
RTCP的价值在不同加工场景中差异很大。对于简单的五面加工(固定角度分度后加工),RTCP的作用不明显;但对于模具加工这种典型的五轴联动场景,RTCP是必备功能,原因有以下几点。
原因一:模具曲面复杂,五轴联动频繁。模具型腔通常包含大量复杂的自由曲面,需要五轴联动加工——在加工过程中,A轴和C轴不断变化角度,使刀具始终保持最佳的切削姿态。如果没有RTCP,每一次角度变化都需要手动计算坐标偏移,编程工作量会呈指数级增长,几乎无法完成。有了RTCP,编程人员只需要在CAM软件中生成刀具轨迹,后处理时自动生成带RTCP的代码,控制系统自动完成坐标补偿,编程效率提升数倍。
原因二:保证加工精度和表面质量。模具加工对精度和表面质量要求极高。没有RTCP时,手动计算的坐标偏移不可避免地会存在计算误差和舍入误差,而且转台角度是连续变化的,手动计算只能在有限的角度点上做补偿,中间过程只能用直线插补近似,这会导致加工轨迹偏离理论曲面,产生"折线"效应,影响表面质量。RTCP是控制系统实时、连续地计算补偿,精度远高于手动计算,能够保证加工轨迹严格遵循理论曲面。
原因三:简化程序,提高可靠性。没有RTCP的五轴加工程序,每一行都需要包含转台角度和补偿后的坐标,程序长度是RTCP程序的3-5倍,不仅占用大量存储空间,而且容易出错。有了RTCP,程序简洁明了,可读性好,便于检查和修改,加工可靠性更高。
原因四:便于刀具更换和参数调整。模具加工中经常需要更换刀具(粗加工用大刀具,精加工用小刀具),不同刀具的长度不同。没有RTCP时,换刀后需要重新计算所有坐标偏移,程序需要大幅修改。有了RTCP,只需要在控制系统中更新刀具长度参数,RTCP会自动重新计算补偿,程序不需要任何修改。同样,如果转台的回转中心参数需要调整,也只需要修改系统参数,不需要改程序。
原因五:支持五轴联动高速加工。现代模具加工越来越多地采用高速五轴联动加工,要求转台和直线轴高速、同步地运动。RTCP功能与高速前瞻控制、样条插补等功能配合,可以实现平滑的五轴联动运动,减少冲击和振动,提高加工表面质量。没有RTCP,五轴联动高速加工几乎无法实现。
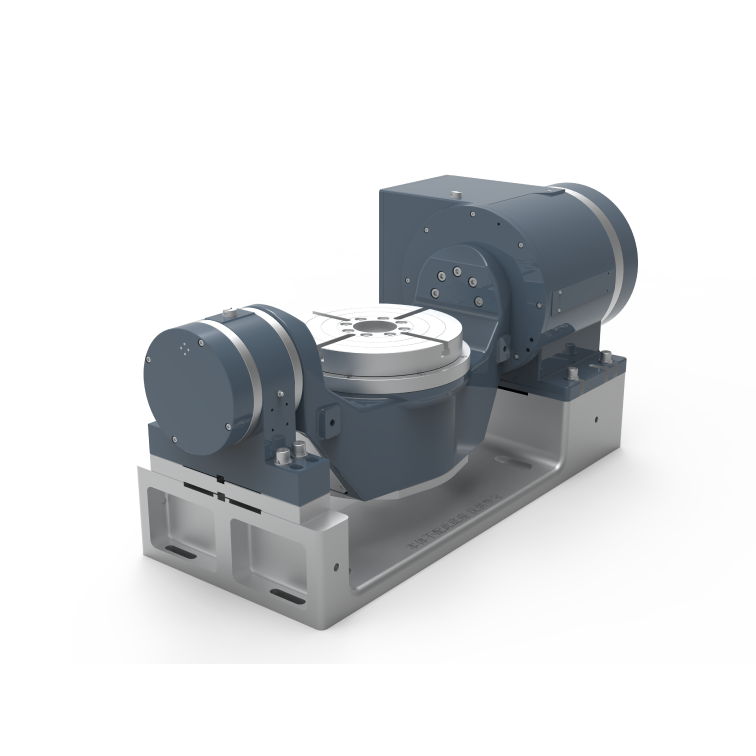
DD五轴转台
没有RTCP会怎样?真实案例警示
很多模具厂在采购五轴转台时,为了节省成本,选择了不支持RTCP的低端产品,或者虽然硬件支持但厂家没有调试开通,结果在实际使用中吃了大亏。以下是几个典型案例。
案例一:编程效率低下,交付延期。某模具厂采购了一台五轴转台,厂家声称支持五轴联动,但实际上没有RTCP功能。编程人员发现,一套复杂模具的五轴程序需要手动计算数千个坐标点,编程时间从原来的2天变成了2周,严重影响交付周期。最后不得不花高价请人改造系统,增加RTCP功能,前后折腾了一个多月。
案例二:加工精度不达标,模具报废。某模具厂用没有RTCP的五轴转台加工一套精密注塑模,由于手动计算的坐标补偿存在误差,加工出来的模具型腔尺寸超差0.05mm,无法满足客户要求,模具直接报废,损失超过20万元。后来更换了支持RTCP的五轴转台,同样的模具加工精度稳定控制在0.01mm以内。
案例三:换刀后程序失效,生产中断。某模具厂在加工过程中需要更换精加工刀具,由于没有RTCP,换刀后刀具长度变化导致所有坐标偏移都需要重新计算,程序无法直接使用,只能停机等待重新编程,生产线中断了3天。
这些案例说明,对于模具加工而言,RTCP不是可有可无的"高级功能",而是必须具备的"基础功能"。在五轴转台的采购成本中,RTCP功能所占的比例通常不到10%,但缺少它带来的损失可能是转台价格的数倍甚至数十倍。
RTCP调试要点:功能有了,还要调得准
很多人以为只要转台支持RTCP、系统里打开了RTCP开关就万事大吉了,实际上RTCP的调试精度直接影响五轴加工的最终精度。RTCP功能就像一把精密的尺子,尺子本身刻度不准,量出来的尺寸自然也不准。
RTCP调试的核心是准确标定以下几个参数:
参数一:A轴回转中心坐标。即A轴旋转中心线在机床坐标系中的位置(通常是Y轴和Z轴方向的坐标)。这个参数决定了A轴旋转时工件的旋转中心,如果标定不准,A轴旋转后刀具中心点会偏离目标位置。标定方法通常是使用标准球或标准芯棒,配合百分表或测头,在A轴不同角度下测量球心或芯棒中心的位置变化,通过计算得出回转中心坐标。
参数二:C轴回转中心坐标。即C轴旋转中心线在机床坐标系中的位置(通常是X轴和Y轴方向的坐标)。标定方法与A轴类似,在C轴不同角度下测量标准球的位置变化,计算得出回转中心坐标。
参数三:A轴与C轴的垂直度。理论上A轴和C轴的回转中心线应该严格垂直,但由于制造和装配误差,实际会存在微小的偏差。这个偏差会影响五轴联动的空间精度,需要通过测量和系统参数进行补偿。
参数四:刀具长度和半径。RTCP计算需要准确的刀具长度参数,如果刀具长度测量不准,RTCP补偿就会有误差。建议使用对刀仪精确测量刀具长度,并在控制系统中正确设置。对于五轴加工,刀具半径补偿也需要正确设置。
参数五:转台的定位精度和反向间隙。RTCP是基于转台的角度反馈来计算补偿的,如果转台本身的定位精度差、反向间隙大,RTCP补偿的精度也会受到影响。因此,在调试RTCP之前,需要先确保转台的单轴精度达标,必要时进行反向间隙补偿和螺距误差补偿。
RTCP调试是一项专业性很强的工作,需要经验丰富的工程师使用专业工具(如测头、标准球、激光干涉仪等)来完成。调试完成后,还需要通过五轴联动测试件(如NAS979圆锥台、S形试件)来验证RTCP的实际精度。
蓝蓝科技作为国内数控转台专业厂家,其五轴转台产品全面支持RTCP功能,深圳运营中心的技术团队具备丰富的RTCP调试经验,能够为客户提供从安装、标定到测试的全流程服务,确保RTCP功能发挥最佳效果。同时,蓝蓝科技的五轴转台兼容发那科、三菱、西门子、新代等主流数控系统的RTCP功能,不存在系统适配问题。
RTCP的进阶应用与发展趋势
随着五轴加工技术的发展,RTCP功能也在不断进化,出现了一些进阶应用。
一是动态RTCP补偿。传统RTCP是基于静态的回转中心参数进行补偿,但实际上转台在不同角度、不同负载、不同温度下,回转中心会有微小的变化。动态RTCP补偿通过建立误差模型,根据转台角度、负载、温度等参数实时修正回转中心,进一步提高五轴联动精度。
二是RTCP与高速前瞻结合。在复杂曲面五轴联动加工中,RTCP与高速前瞻控制结合,可以提前规划五轴运动轨迹,优化加减速曲线,减少运动冲击,提高加工表面质量。这对于高速精密模具加工尤为重要。
三是RTCP自动标定。传统RTCP标定需要人工操作,耗时较长。最新的技术可以通过机床测头自动测量标准球,由控制系统自动计算回转中心参数,实现RTCP的快速自动标定,大大提高了调试效率。
RTCP功能从诞生到现在,已经从"高端选配"变成了五轴加工的"标配"。对于模具加工而言,选择一台支持RTCP且调试精准的五轴转台,是保证加工精度和效率的基础。希望本文的详解能够帮助更多模具工程师理解RTCP、用好RTCP。
如果您正在选购五轴转台,或者现有五轴设备的RTCP功能存在精度问题,欢迎联系蓝蓝科技获取免费的技术咨询。我们可以为您提供RTCP功能验证、精度标定和系统调试服务,并支持样件试加工,确保您的五轴设备发挥最佳性能。
24小时热线:19956148402
数控转台采购平台:www.5axisnc.com